- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
थोक
परिशुद्ध सिलिका सोल कास्टिंग · विश्वसनीय आपूर्ति · फ़ैक्टरी प्रत्यक्ष मूल्य निर्धारण
थोक ऑर्डर के लिए थोक समुद्री हार्डवेयर
थोक विक्रेताओं, वितरकों और नाव निर्माताओं के लिए 316 स्टेनलेस स्टील समुद्री हार्डवेयर। अपनी उत्पाद सूची भेजें कैटलॉग और कोटेशन का अनुरोध करने के लिए मात्राएँ।
28 वर्ष
टूलींग एवं कास्टिंग विशेषज्ञ
सटीक टूलींग और समुद्री ग्रेड 316 स्टेनलेस स्टील सिलिका सोल परिशुद्धता में विशेषज्ञता
ढलाई.
15,000+ वर्ग मीटर
आधुनिक उत्पादन सुविधा
कास्टिंग, सटीक सीएनसी और मिरर हैंड-पॉलिशिंग को कवर करने वाली एकीकृत इन-हाउस कार्यशालाएँ।
100+ देश
वैश्विक वितरण भागीदार
उत्तरी अमेरिका, यूरोप और संपूर्ण समुद्री वितरकों के लिए दीर्घकालिक टियर-1 आपूर्ति भागीदार
ओशिनिया.
3-दिन
स्टॉक में मौजूद SKU के लिए प्रेषण
गैर-भंडारित वस्तुओं के लिए, अपेक्षा करें
उत्पादन शेड्यूलिंग और तैयारी के लिए लगभग 30 दिन।
व्यापक हार्डवेयर रेंज
अधिकतम खारे पानी के क्षरण के लिए मिरर हैंड-पॉलिशिंग के साथ AISI 316 / 316L स्टेनलेस स्टील प्रतिरोध और स्थायी सौंदर्य मूल्य।
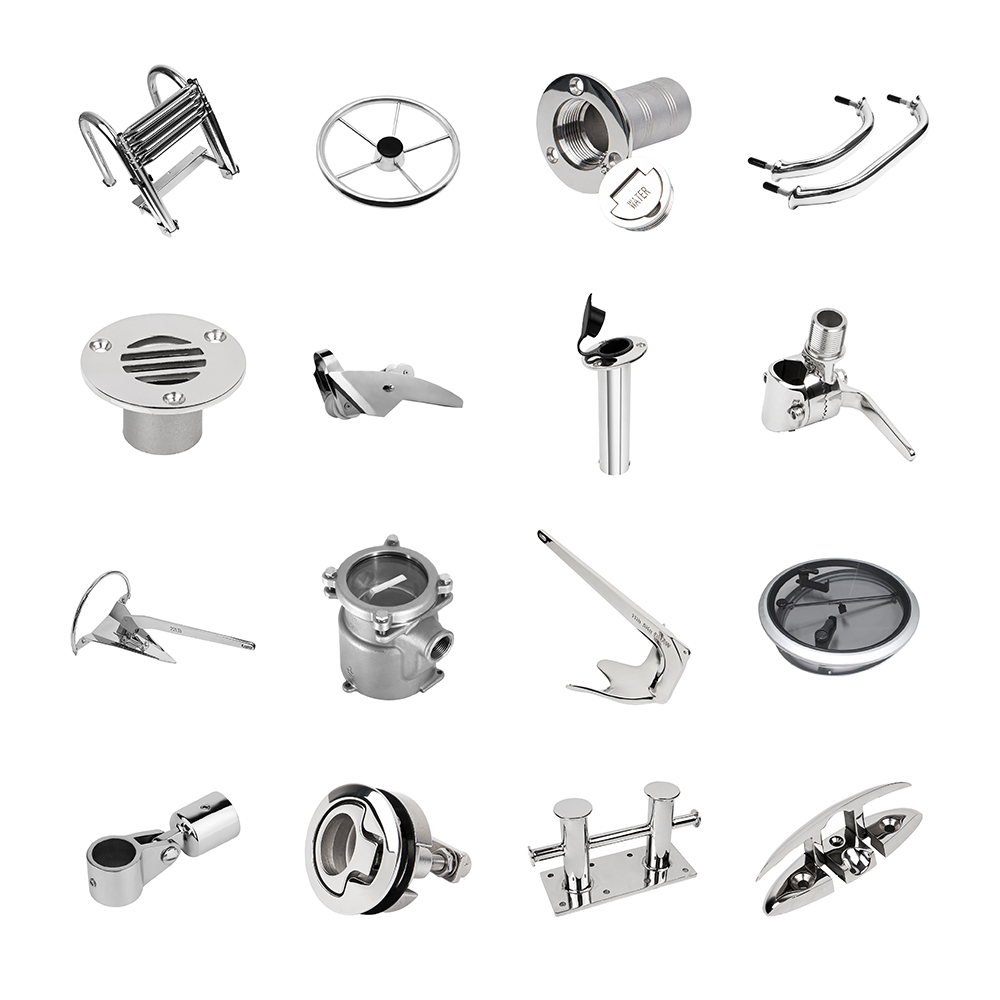

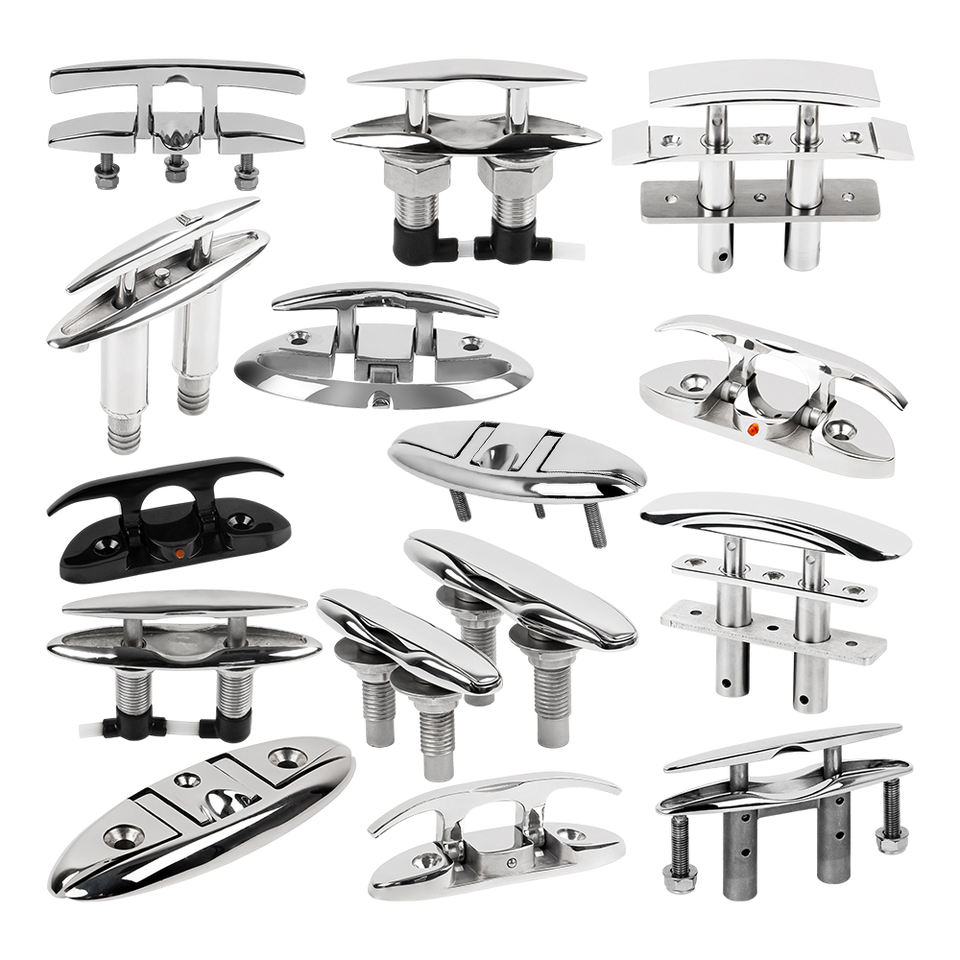
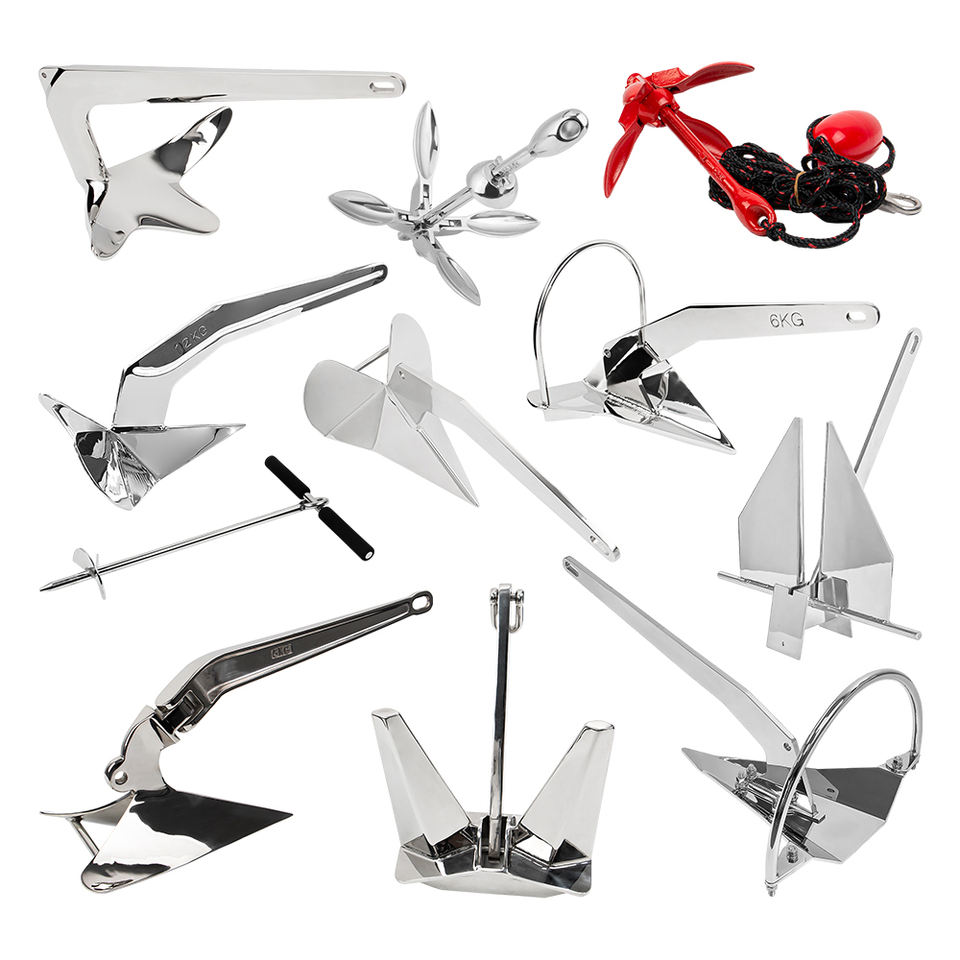
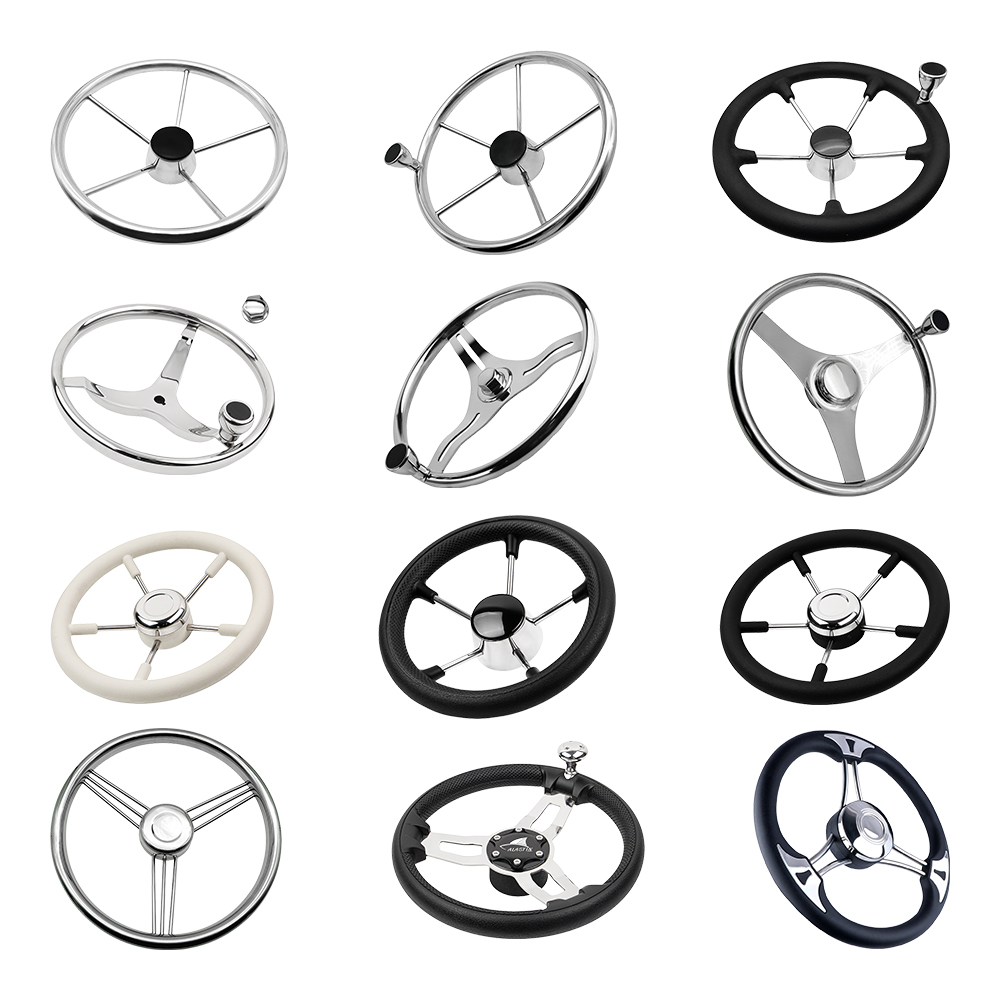
* अनुरोध पर विशिष्टताओं के साथ अधिक श्रेणियां और पूर्ण कैटलॉग।
चयनित इंजीनियरिंग परियोजनाएँ
इंजीनियरिंग नियंत्रण के दो उदाहरण: कास्टिंग परिशुद्धता और जाँच के माध्यम से डंपिंग हिंज प्रदर्शन में सुधार करना अंतिम वेल्डिंग के बाद स्टीयरिंग व्हील का ख़राब होना।
केस 01 · प्रदर्शन विकास
कास्टिंग के माध्यम से डंपिंग हिंज के प्रदर्शन में सुधार परिशुद्धता
ग्राहकों की आवश्यकताओं को स्पष्ट करने के बाद, हमने निवेश कास्टिंग प्रक्रिया की सटीकता को परिष्कृत किया कई पुनरावृत्तियों के माध्यम से और संशोधित काज का परीक्षण किया।
ग्राहक की आवश्यकता
ग्राहक को एक ऐसे डैम्पिंग हिंज की आवश्यकता थी जो इसके कामकाज के दौरान ढक्कन के आवश्यक नियंत्रण को बनाए रखे बार-बार उपयोग के बाद कोण सीमा। अक्षुण्ण रहना पर्याप्त नहीं था: प्रदर्शन में गिरावट भी होनी थी मूल्यांकन किया गया।
इंजीनियरिंग सुधार
हमने काज की आयामी सटीकता में सुधार करने के लिए सिलिका सोल निवेश कास्टिंग प्रक्रिया को परिष्कृत किया घटकों, जिसके परिणामस्वरूप बेहतर भिगोना प्रदर्शन होता है।
ग्राहक समीक्षा परिणाम
ग्राहक ने यहां दिखाए गए सुधार के बाद के परिणामों की समीक्षा की और संशोधित काज से संतुष्ट था परियोजना के लिए प्रदर्शन.
अवमंदन हानि सबसे पहले बंद स्थिति के पास क्यों दिखाई दी?
इस परीक्षण सेटअप में, बंद होने पर ढक्कन लगभग क्षैतिज होता है। इसलिए इसका वजन सबसे अधिक होता है बंद स्थिति के निकट समापन क्षण। जैसे-जैसे अवमंदन प्रदर्शन में गिरावट आती है, अपर्याप्त नियंत्रण होता जाता है इस कोण श्रेणी में सबसे पहले स्पष्ट।
उदाहरणात्मक यांत्रिक संबंध. वक्र सापेक्ष ढक्कन बंद होने का क्षण दिखाता है, मापा हुआ काज नहीं
अवमंदन बलाघूर्ण.
सुधार के बाद डंपिंग टेस्ट रिकॉर्ड
6 मई 2025 को बेहतर टिकाओं की एक जोड़ी प्राप्त हुई · 1.6 किलोग्राम ढक्कन · पांच कोण श्रेणियां
ठीक / अस्थिर / एनजी - मूल परीक्षण रिकॉर्ड से गुणात्मक स्थिति प्रविष्टियाँ।
| रिकॉर्डेड ओपनिंग/ समापन गिनती |
0-30° | 30-45° | 45-60° | 60-70° | 70-90° |
|---|---|---|---|---|---|
| 100 | ठीक है | ठीक है | ठीक है | ठीक है | ठीक है |
| 200 | ठीक है | ठीक है | ठीक है | ठीक है | ठीक है |
| 250 | अस्थिर | ठीक है | ठीक है | ठीक है | ठीक है |
| 300 | एनजी | अस्थिर | ठीक है | ठीक है | ठीक है |
| 800 | एनजी | एनजी | अस्थिर | ठीक है | ठीक है |
| 1100 | एनजी | एनजी | एनजी | अस्थिर | ठीक है |
| 1,800 | एनजी | एनजी | एनजी | एनजी | अस्थिर |
| 2,000 | एनजी | एनजी | एनजी | एनजी | भीगना काफी हद तक खो गया |
100 और 200 उद्घाटन और समापन परिचालनों की रिकॉर्ड की गई चौकियों पर, सभी पांच कोण श्रेणियां थीं ठीक चिह्नित. पहली अस्थिर प्रविष्टि 0-30° रेंज में 250 पर दिखाई दी। बाद की प्रविष्टियाँ दिखाती हैं जैसे-जैसे परीक्षण जारी रहा, प्रभावित सीमा बढ़ती गई। 2,000 पर, रिकॉर्ड पहले चार कोण श्रेणियों में एनजी दिखाता है और 70-90° रेंज में नमी काफी हद तक कम हो गई। सूचीबद्ध पर कोई भी दृश्यमान दरार दर्ज नहीं की गई चौकियाँ.
केस 02 · उत्पादन दोहराव क्षमता
अंतिम वेल्डिंग के बाद स्टीयरिंग व्हील रनआउट को नियंत्रित करना
सीम वेल्डिंग के बाद रिम को ठीक करना केवल एक मध्यवर्ती कदम है। तीलियों और हब को तैयार में वेल्डिंग करना पहिया आगे गति कर सकता है, इसलिए अंतिम असेंबली वेल्डिंग के बाद रनआउट की फिर से जाँच की जाती है।
अंतिम असेंबली वेल्डिंग के बाद डायल-इंडिकेटर रनआउट निरीक्षण।
उत्पादन क्रम
1 रिम रोलिंग
2 रिम सीम वेल्डिंग
3 प्रारंभिक रिम ट्रूइंग
4 रिम पॉलिशिंग
5 अंतिम असेंबली वेल्डिंग
6 डायल-इंडिकेटर रनआउट चेक
7 सुधारात्मक सत्य
8 पैकिंग
अंतिम-वेल्ड निरीक्षण
पूर्ण किए गए पहिये को एक डायल इंडिकेटर के साथ पूर्ण घुमाव के माध्यम से जांचा जाता है और पहले आवश्यकतानुसार ठीक किया जाता है पैकिंग. ये जाँचें उत्पादन अनुक्रम का हिस्सा हैं, न कि केवल नमूना अनुमोदन।
बताई गई निरीक्षण सीमा - यह कार्यक्रम
±2.5 मिमी
सहमत निरीक्षण सेटअप में 2.5 मिमी तक ऊपर और 2.5 मिमी नीचे की ओर।
पैकिंग से पहले उत्पादन को एक सख्त आंतरिक लक्ष्य तक नियंत्रित किया जाता है। निरीक्षण सेटअप और स्वीकृति
प्रत्येक परियोजना के लिए सीमा पर सहमति है।
ताकत और विश्वसनीयता
सीधे हमारी विशेष कास्टिंग सुविधा से - उच्च मात्रा क्षमता, सख्त सामग्री प्रदान करने के लिए निर्मित एंडी मरीन के साझेदारों के लिए सत्यनिष्ठा और भरोसेमंद नेतृत्व समय।
100% इन-हाउस उत्पादन नियंत्रण
सटीक टूलींग और सटीक सिलिका सोल निवेश कास्टिंग से लेकर मिरर हैंड-पॉलिशिंग और तक पैकेजिंग, हमारा 100% घरेलू उत्पादन कुल गुणवत्ता नियंत्रण और प्रत्यक्ष फैक्टरी मूल्य निर्धारण सुनिश्चित करता है।
100+ टन मासिक उत्पादन क्षमता
स्वचालित मोम इंजेक्शन लाइनों, उच्च दक्षता वाली प्रेरण भट्टियों और हमारे अनुभवी से सुसज्जित इंजीनियरिंग टीम, हम विश्वसनीय रूप से वॉल्यूम कंटेनर शिपमेंट और थोक ऑर्डर को संभालते हैं।
कठोर परीक्षण और 100% पता लगाने की क्षमता
कच्चे माल स्पेक्ट्रोमीटर सहित पूरे उत्पादन में प्रत्येक महत्वपूर्ण पैरामीटर को नियंत्रित किया जाता है सत्यापन (ईएन 10204 3.1 एमटीसी), सीएमएम आयामी जांच, और थोक शिपमेंट से पहले 72-120एच नमक स्प्रे परीक्षण।
थोक एवं बार-बार ऑर्डर के लिए लीड समय
मानक वस्तुओं में आम तौर पर 30 दिन का उत्पादन समय होता है। प्रत्येक ऑर्डर के लिए समय की पुष्टि की जाती है उत्पाद चयन और मात्रा के आधार पर आपका उद्धरण।
हम ईमानदार रहेंगे - हमें इस काम की परवाह है।
इसके मूल में हम इसे एक वार्तालाप के रूप में देखते हैं। आप अंतिम उपयोग का अनुभव, उत्पाद दृष्टिकोण लेकर आते हैं वर्षों तक ढोते रहे. हम दशकों की कास्टिंग विशेषज्ञता, डीएफएम अनुशासन और पूर्ण पैमाने पर उत्पादन क्षमता लेकर आए हैं। जब वे दोनों पक्ष एक साथ आते हैं, तो हमारा मानना है कि जो सामने आता है वह कुछ ऐसा है जिसे कोई भी अकेले नहीं बना सकता था।
ऑस्ट्रेलिया में हमारे एक साझेदार ने इस उद्योग में तीस साल बिताए। उन अठारह वर्षों में, वह अपनी अवधारणा को परिष्कृत कर रहे थे, पेटेंट दाखिल करना, और किसी ऐसे व्यक्ति की तलाश करना जो वास्तव में ऐसा कर सके। हमने किया. और का हिस्सा बनना यह हमारे लिए बहुत मायने रखता था।
हम जानते हैं कि किसी उत्पाद के विचार के पीछे कितनी सोच और दृढ़ता हो सकती है। जब कोई इसे बनाने में मदद करने के लिए हम पर भरोसा करता है सच है, हम इसे गंभीरता से लेते हैं। और यह इस काम का वह हिस्सा है जिसका हम वास्तव में आनंद लेते हैं।
हमसे संपर्क करें
24 घंटे ऑनलाइन:
व्हाट्सएप/वीचैट:+86-15865772126