- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
इंजीनियर वार्ता एपिसोड 09: समुद्री हैच हार्डवेयर विफलता विश्लेषण: टिका और कुंडी
एंडी मरीन में, हमारा मानना है कि व्यावहारिक विनिर्माण ज्ञान समय के साथ बनाई गई सबसे मूल्यवान संपत्तियों में से एक है।
हमारी कार्यशाला के अंदर, इंजीनियर, उत्पादन विशेषज्ञ और अनुभवी तकनीशियन हैं जिन्होंने सामग्री चयन और सटीक निवेश कास्टिंग से लेकर मशीनिंग, पॉलिशिंग और असेंबली लाइन गुणवत्ता नियंत्रण तक स्टेनलेस स्टील समुद्री हार्डवेयर के साथ काम करने में वर्षों बिताए हैं।
इनमें से कई अंतर्दृष्टियां दैनिक उत्पादन और फ़ील्ड रिटर्न के माध्यम से कठिन तरीके से सीखी जाती हैं: यह समझना कि पानी पर एक सीज़न के बाद एक कुंडी क्यों बंध जाती है, लहर के प्रभाव के तहत एक काज पोर पर क्यों टूट जाता है, और कौन से सूक्ष्म फाउंड्री और असेंबली विवरण महंगे वारंटी दावों को रोकते हैं।
हालाँकि, यह व्यावहारिक ज्ञान अक्सर कार्यशाला के भीतर रखा जाता है और शायद ही कभी नाव बनाने वालों, नौसेना वास्तुकारों और क्रय प्रबंधकों तक पहुंचता है जो महत्वपूर्ण सोर्सिंग निर्णय लेते हैं।
इंजीनियर टॉक्स इस वास्तविक दुनिया के विनिर्माण अनुभव को साझा करने का हमारा प्रयास है।
इस श्रृंखला के माध्यम से, हम एक समर्पित समुद्री हार्डवेयर निर्माता के दृष्टिकोण से सामग्री, टूलींग, उत्पादन प्रक्रियाओं और स्पष्ट शॉप-फ्लोर पाठों पर चर्चा करते हैं।
आज का इंजीनियर टॉक्स एपिसोड 09 इंजीनियर वू द्वारा प्रस्तुत किया गया है, जिसे मेरे संपादक ने लिखा है।
नाव निर्माण और हार्डवेयर खरीद में, जब एक डेक फिटिंग विफल हो जाती है, तो तत्काल प्रतिक्रिया अक्सर सामग्री ग्रेड को दोष देने की होती है - यह मानते हुए कि किसी ने घटिया स्टेनलेस स्टील की आपूर्ति की है या संक्षारण संरक्षण पर छोड़ दिया है।
फिर भी, शिपयार्ड और वारंटी सेवा केंद्रों से अनगिनत लौटाई गई डेक फिटिंग की जांच करने के बाद, हमारी कार्यशाला टीम को एक बहुत अलग वास्तविकता दिखाई देती है। हैच हार्डवेयर - विशेष रूप से डेक टिका, स्लैम कुंडी, टर्निंग लॉक और फ्लश-माउंट पुल रिंग - केवल सामान्य जंग लगने से शायद ही कभी विफल होते हैं। इसके बजाय, पानी पर समयपूर्व विफलताएं लगभग हमेशा यांत्रिक और ज्यामितीय वास्तविकताओं से प्रेरित होती हैं:पानी में फँसने वाली जेबें जो ऑक्सीजन की स्टील को भूखा रखती हैं, तेज आंतरिक कास्टिंग कोने जो तरंग-स्लैमिंग झटके को केंद्रित करते हैं, असमान दीवार की मोटाई छिपी हुई आंतरिक सरंध्रता का कारण बनती है, और कम आकार के माउंटिंग इंटरफेस जो समग्र डेक कोर में फाड़ देते हैं।
समुद्री हैच किसी भी जहाज पर सबसे अधिक दंडनीय क्षेत्रों में से एक में काम करते हैं। उन्हें चलाया जाता है, भारी समुद्र के नीचे पटक दिया जाता है, नमक स्प्रे में डुबोया जाता है, और आक्रामक धोने वाले रसायनों से साफ़ किया जाता है। जब हार्डवेयर का चयन केवल एक चमकदार कैटलॉग फोटो के आधार पर किया जाता है, बिना यह मूल्यांकन किए कि यह वास्तविक गतिशील भार और जल निकासी को कैसे संभालता है, तो विफलता केवल समय की बात है।
यह मार्गदर्शिका हमारे व्यावहारिक कार्यशाला अवलोकनों को साझा करती है कि हैच हार्डवेयर सेवा में क्यों टूट जाता है, और घटकों के उत्पादन लाइन तक पहुंचने से पहले इन जोखिमों को खत्म करने के लिए नाव बिल्डरों, डिजाइनरों और असेंबली पर्यवेक्षकों को क्या ध्यान देना चाहिए।
1. डेक टिका: थकान फ्रैक्चर, पानी के जाल, और तेज कोनों का खतरा
भारी इंजन हैच, लेज़रेट और लाइववेल्स पर डेक टिका है जो निरंतर चक्रीय तनाव को सहन करता है। हर बार जब कोई जहाज मुख्य समुद्र में गिरता है, तो हैच ढक्कन का पूरा द्रव्यमान एक हिंसक कैंटिलीवर उत्तोलन बल को सीधे काज आधार और पोर पिन में लगाता है। मैदान से लौटे टूटे हुए टिकाओं का निरीक्षण करते समय, विफलताएं लगभग हमेशा दो विशिष्ट स्थानों पर केंद्रित होती हैं:पोर जंक्शनऔरबढ़ते पेंच अवकाश.
"जल जाल" घटना:
ग्रेड 316 स्टेनलेस स्टील अपनी सूक्ष्म क्रोमियम ऑक्साइड सुरक्षात्मक फिल्म को बनाए रखने और ठीक करने के लिए परिवेशी वायु में घुलित ऑक्सीजन के साथ निरंतर संपर्क पर निर्भर करता है। जब एक काज कास्टिंग को सपाट, धंसे हुए माउंटिंग पॉकेट या तंग, बिना निकास वाले पोर अंतराल, धोने योग्य पानी और अंदर नमक स्प्रे पूल के साथ डिज़ाइन किया गया है। स्थिर, ऑक्सीजन-रहित जेब में फंसा, स्टील अपनी निष्क्रिय परत का पुनर्निर्माण नहीं कर सकता है। रुका हुआ खारा पानी अम्लीय हो जाता है, जिससे स्थानीयकृत दरारों का क्षरण और गड्ढा हो जाता है, जो बार-बार गतिशील तरंग स्लैम के तहत थकान दरारों के लिए एक अदृश्य शुरुआती बिंदु के रूप में कार्य करता है।
तीव्र आंतरिक कोने बनाम उदार फ़िललेट्स:
कम लागत वाली रेत कास्टिंग या खराब उपकरण वाले निवेश सांचों में, फ्लैट माउंटिंग फ्लैप और उभरे हुए पोर के बीच संक्रमण अक्सर एक तेज समकोण के साथ छोड़ दिया जाता है। गतिशील प्रभाव भार पूरे शरीर में फैलने के बजाय सीधे इस तेज पायदान रेखा पर केंद्रित होते हैं। अच्छी तरह से उपकरण वाले निवेश कास्ट टिका में समुद्री जल को तुरंत बहने की इजाजत देते हुए सदमे भार को समान रूप से वितरित करने के लिए चिकनी, निरंतर संक्रमण त्रिज्या और ढलान वाले जल निकासी विमान शामिल होते हैं।
कास्टिंग दीवार की मोटाई संतुलन:
फाउंड्री में, यदि काज पोर को मोटा और ठोस बनाया जाता है, जबकि माउंटिंग फ्लैप कागज-पतला रहता है, तो धातु सिरेमिक मोल्ड में असमान रूप से ठंडा हो जाता है। यह शीतलन अंतर जंक्शन पर छिपे हुए सूक्ष्म संकोचन रिक्तियों का निर्माण करता है जहां तनाव सबसे अधिक होता है। उचित टूलींग एक समान दीवार संक्रमण सुनिश्चित करती है, पॉलिशिंग शुरू होने से पहले आंतरिक कास्टिंग रिक्तियों को समाप्त करती है।

2. स्लैम लैच और टर्निंग लॉक: स्प्रिंग डिग्रेडेशन और मैकेनिकल बाइंडिंग
फ़्लोर हैच, सेंटर कंसोल दरवाज़ों और बैटवेल्स पर लैचिंग तंत्र हजारों समापन स्लैम और निरंतर पतवार कंपन को सहन करते हैं। बोटयार्ड से दो सबसे आम क्षेत्रीय शिकायतें हैं"कुंडी की जीभ अंदर फंस गई है और बाहर नहीं निकलेगी"और"टर्निंग लॉक ढीला हो रहा है और हैच को सील नहीं करेगा।"
स्लैम लैच क्यों बंधते हैं:
- आंतरिक स्प्रिंग चैम्बर संक्षारण:जबकि बाहरी कुंडी बॉडी 316 स्टेनलेस स्टील से बनी होती है, आंतरिक संपीड़न स्प्रिंग्स अक्सर निम्न स्प्रिंग तार से बनाए जाते हैं। जब बिना सील किए गए कुंडी कक्ष में खारा पानी फंस जाता है, तो स्प्रिंग तेजी से शिथिल हो जाता है या पूरी तरह से टूट जाता है, जिससे स्लाइडिंग बोल्ट अंदर फंस जाता है।
- रफ एज़-कास्ट कैम बेवेल्स:यदि स्लाइडिंग बोल्ट के बेवेल्ड एंगेजमेंट फेस को खुरदरा छोड़ दिया जाता है या केवल सतही रूप से बफ़ किया जाता है, तो स्ट्राइक प्लेट के खिलाफ बार-बार पटकने से माइक्रो-गैलिंग पैदा होती है, जिससे धातु-पर-धातु घर्षण होता है जो तंत्र को जल्दी से बांध देता है।
ताले को घुमाने से संपीड़न क्यों कम हो जाता है:
- शाफ्ट प्ले और एक्सेंट्रिक वियर:जब केंद्रीय रोटेशन शाफ्ट और आवास के बीच निकासी बहुत ढीली होती है, तो इंजन कंपन के कारण शाफ्ट डगमगा जाता है। समय के साथ, कैम आर्म स्ट्राइक प्लेट के खिलाफ असमान रूप से घिस जाता है, जिससे आंतरिक ड्राइव ख़राब हो जाती है और हैच गैस्केट पर संपीड़न कम हो जाता है।
- सकारात्मक निरोधों का अभाव:सकारात्मक बॉल-डिटेंट पोजिशनिंग या सिंथेटिक लॉकिंग बुशिंग के बिना, लगातार चलने वाला कंपन धीरे-धीरे कुंडी के हैंडल को उसकी लॉक स्थिति से घुमा देता है, जिससे पानी सूखे भंडारण डिब्बों में लीक हो जाता है।
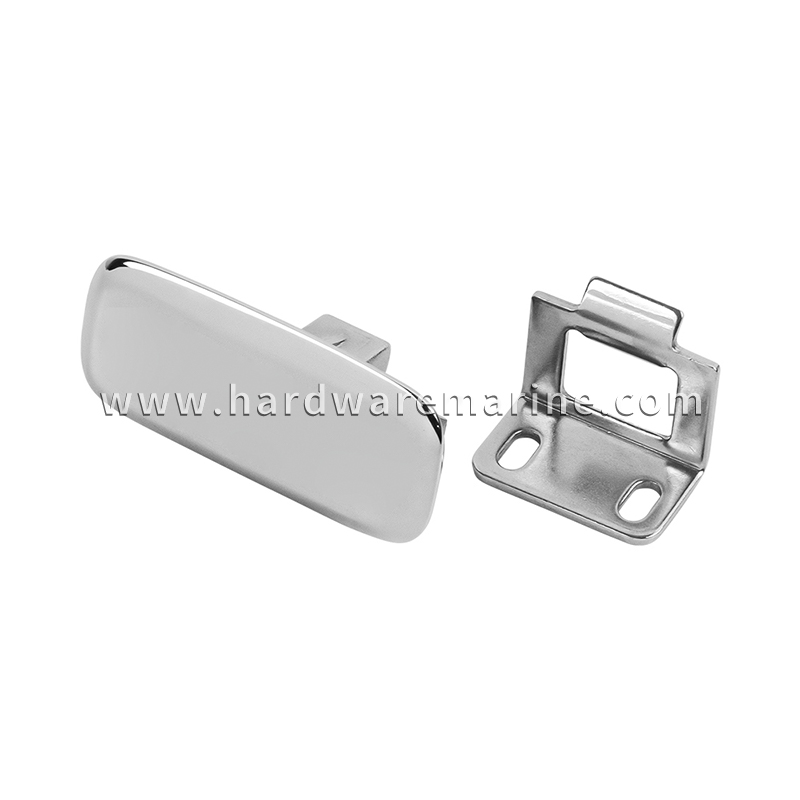
स्लैम लैच
हैच, दरवाजे और कम्पार्टमेंट कवर को सुरक्षित करने के लिए स्प्रिंग-लोडेड कुंडी।
स्लैम कुंडी देखें →3. फ्लश-माउंट पुल रिंग्स: स्नैच लोड और डेक टियर-आउट
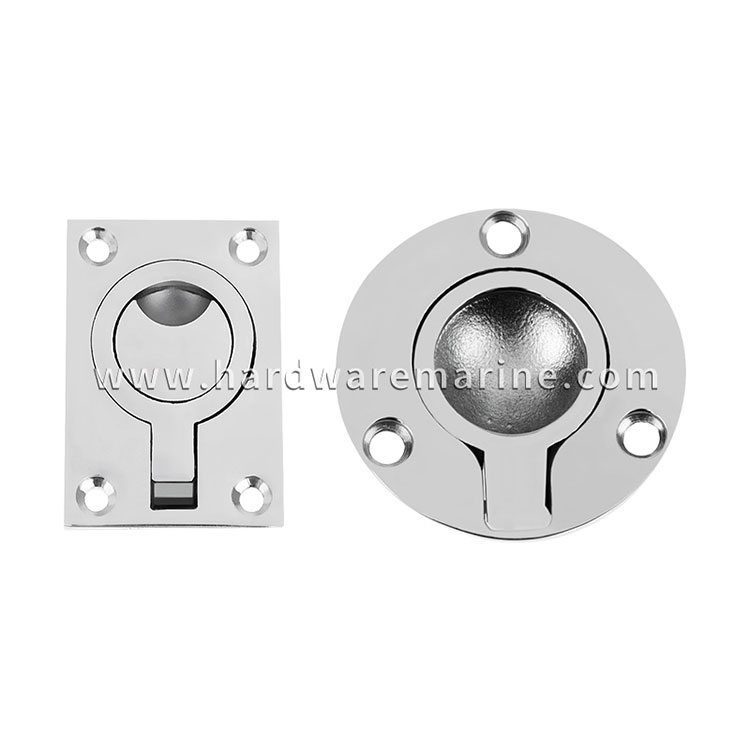
फ्लश पुल रिंग्स को उच्च-यातायात डेक क्षेत्रों पर बिल्कुल सपाट बैठने के लिए डिज़ाइन किया गया है, जबकि चालक दल के सदस्यों को भारी, गैसकेटेड फर्श पैनल, लाइववेल और इंजन रूम हैच उठाने की अनुमति मिलती है। हालाँकि, रबर से कसकर सील की गई भारी हैच को उठाने से उच्च प्रारंभिक ब्रेकआउट प्रतिरोध पैदा होता है। चालक दल के सदस्य शायद ही कभी कैलिब्रेटेड बल के साथ सीधे ऊपर की ओर खींचते हैं; वे झटका देते हैं और एक कोण पर अंगूठी छीन लेते हैं।
सिंगल-पॉइंट पिवट पिन की भेद्यता:एक फ्लश पुल रिंग कास्ट कप के अंदर एक क्षैतिज रिटेंशन पिन पर घूमती है। जब छोटे आकार के पिन या उथले रिटेंशन बॉस का उपयोग किया जाता है, तो कोणीय स्नैच लोड पिन को मोड़ देता है, जिससे रिंग आधी खुली हो जाती है या भारी भार के तहत पिन कट जाती है।
डेक कोर क्रशिंग और जेलकोट क्रैकिंग:दूसरा प्रमुख विफलता बिंदु डेक इंटरफ़ेस है। मानक फ्लश कप में संकीर्ण परिधि वाले फ्लैंज होते हैं। जब कोई रिंग पर जोर से झटके मारता है, तो ऊपर की ओर लगने वाला बल एक गंभीर उत्तोलन क्रिया उत्पन्न करता है, जिससे बाहरी निकला हुआ किनारा छेनी की तरह फाइबरग्लास जेलकोट में नीचे की ओर चला जाता है। चौड़ी बैकिंग प्लेटों के बिना शीट मेटल स्क्रू के साथ पुल रिंगों को सीधे समग्र डेक में बांधने से कोर अनिवार्य रूप से कुचल जाता है, जेलकोट टूट जाता है, और डेक लेमिनेट में नमी घुसपैठ का कारण बनता है।
4. फाउंड्री और फिनिशिंग विवरण: जहां हार्डवेयर विश्वसनीयता वास्तव में निर्मित होती है
हमारी कास्टिंग वर्कशॉप में घूमते हुए, आप जल्दी से जान जाते हैं कि दस सीज़न तक चलने वाली फिटिंग और बारह महीनों में विफल होने वाली फिटिंग के बीच का अंतर उन ऑपरेशनों तक सीमित हो जाता है जिन्हें नग्न आंखें अक्सर तैयार भाग पर नज़रअंदाज कर देती हैं।
- विभाजन रेखाओं के साथ पूर्ण डिफ्लैशिंग:जहां सिरेमिक मोल्ड के आधे हिस्से मिलते हैं, वहां विभाजन रेखा के साथ सूक्ष्म कास्टिंग फ्लैश बनता है। यदि फिनिशिंग कर्मचारी केवल बाहरी भाग को पॉलिश करते हैं और हिंज पोर या स्क्रू काउंटरसिंक के अंदर रफ फ्लैश छोड़ते हैं, तो वे दांतेदार किनारे बिल्ट-इन स्ट्रेस राइजर के रूप में कार्य करते हैं, जहां थकान दरारें शुरू होती हैं, जबकि तेजी से जंग लगने वाली बफिंग धूल को फंसाते हैं।
- पूर्ण अल्ट्रासोनिक सफाई और रासायनिक निष्क्रियता:एक उच्च-चमक यांत्रिक दर्पण पॉलिश अकेले संक्षारण प्रतिरोध की गारंटी नहीं देती है - बफ़िंग पहिये सूक्ष्म लोहे के कणों और मोम को सतह की सूक्ष्म घाटियों में धब्बा कर सकते हैं। वास्तविक समुद्री स्थायित्व के लिए पूर्ण अल्ट्रासोनिक डीग्रीजिंग की आवश्यकता होती है, जिसके बाद मुक्त लोहे को भंग करने और सभी आंतरिक और बाहरी सतहों पर एक अखंड, स्व-उपचार निष्क्रिय परत को बहाल करने के लिए पूरी तरह से रासायनिक एसिड निष्क्रियता की आवश्यकता होती है।
5. नाव बनाने वालों के लिए दुकान-फर्श की गुणवत्ता और स्वीकृति चेकलिस्ट
नौका असेंबली पर्यवेक्षकों, गुणवत्ता निरीक्षकों और खरीद टीमों को इंस्टॉलेशन से पहले उच्च जोखिम वाले हैच हार्डवेयर की जांच करने में मदद करने के लिए, हमारी इंजीनियरिंग टीम इस व्यावहारिक 4-चरणीय भौतिक निरीक्षण प्रोटोकॉल की सिफारिश करती है:
| निरीक्षण फोकस | हाथ और आंख से क्या जांचें? | नाव पर यह क्यों मायने रखता है |
|---|---|---|
| 1. कॉर्नर रेडी और ड्रेनेज | पोर और माउंटिंग फ्लैप के बीच जंक्शन की जाँच करें। तीव्र समकोणों के बजाय चिकने, उदार संक्रमण वक्रों और ढलान वाले फास्टनर अवकाशों की तलाश करें। | वेव स्लैम के तहत तनाव एकाग्रता बिंदुओं को समाप्त करता है; सुरक्षात्मक निष्क्रिय फिल्म को खड़े पानी को सड़ने से रोकता है। |
| 2. गतिशील भाग सहनशीलता और अनुभव | स्लैम कुंडी और घूमने वाले ताले को हाथ से संचालित करें। कठोर घर्षण के बिना सकारात्मक, तेज़ स्प्रिंग रिटर्न की जाँच करें, और सुनिश्चित करें कि टर्निंग शाफ्ट में ढीला पार्श्व डगमगाहट न हो। | इंजन के कंपन से ढीले शाफ्ट खड़खड़ा कर खुल जाते हैं; थोड़े समय के खारे पानी के संपर्क में आने के बाद खुरदरी कुंडी जीभ पित्त और बंध जाती है। |
| 3. फ्लैंज अंडरबॉडी और पिन स्ट्रेंथ | पुल रिंग्स और हिंज फ़्लैप्स के पिछले हिस्से का निरीक्षण करें। पर्याप्त दीवार की मोटाई, नीचे की ओर मजबूत पसलियों की उपस्थिति और भारी, सुरक्षित पिन रिटेनर्स की पुष्टि करें। | जब क्रू भारी, सक्शन किए गए हैच कवर को खोलता है तो कास्ट हाउसिंग को पिवट पिन को झुकने या टूटने से रोकता है। |
| 4. फास्टनर बैकिंग और बिस्तर फ़िट | सुनिश्चित करें कि माउंटिंग स्क्रू काउंटरसिंक बिना गड़गड़ाहट के साफ-सुथरे रूप से केंद्रित हैं, और सत्यापित करें कि थ्रू-बोल्ट बैकिंग प्लेट्स सभी संरचनात्मक हैच पुल बिंदुओं के लिए निर्दिष्ट हैं। | गतिशील शॉक लोड को पतवार संरचना में समान रूप से वितरित करता है, जिससे जेलकोट क्रैकिंग, स्क्रू पुल-आउट और डेक कोर क्रशिंग को रोका जा सकता है। |
6. वास्तविक समुद्री ड्यूटी के लिए निर्मित हार्डवेयर की सोर्सिंग
पोत के डिज़ाइन में हैच हार्डवेयर पर कभी भी बाद में विचार नहीं किया जाना चाहिए। जब एक काज टूट जाता है, एक कुंडी पकड़ लेती है, या एक खींचने वाली अंगूठी पानी पर खींचती है, तो नाव मालिक को परवाह नहीं होती है कि किस ब्रांड का हार्डवेयर स्थापित किया गया था - वे विफलता के लिए नाव निर्माता को जिम्मेदार ठहराते हैं। उचित तनाव-मुक्त रेडी, सेल्फ-ड्रेनिंग कंटूर, मजबूत आंतरिक तंत्र और स्वच्छ फाउंड्री फिनिशिंग के साथ इंजीनियर किए गए हार्डवेयर पर जोर देकर, बोटबिल्डर अपने ब्रांड की प्रतिष्ठा की रक्षा कर सकते हैं, असेंबली लाइन फिटमेंट को सुव्यवस्थित कर सकते हैं और महंगी वारंटी सेवा कॉल को समाप्त कर सकते हैं।
कस्टम समुद्री हार्डवेयर इंजीनियरिंग और OEM विनिर्माण
एंडी मरीन OEM और ODM स्टेनलेस स्टील समुद्री हार्डवेयर समाधान में माहिर है, जो दुनिया भर में नौका बिल्डरों, नौसेना आर्किटेक्ट्स और समुद्री वितरकों के साथ साझेदारी करता है।
डिजाइन-फॉर-मैन्युफैक्चरिंग (डीएफएम) समीक्षा और कस्टम टूलींग विकास से लेकर सटीक निवेश कास्टिंग, मल्टी-एक्सिस सीएनसी मशीनिंग, इलेक्ट्रोपॉलिशिंग और बैच परीक्षण तक, हमारी इंजीनियरिंग टीम आपके तकनीकी कर्मचारियों के साथ सीधे काम करती है ताकि यह सुनिश्चित किया जा सके कि प्रत्येक हैच फिटिंग, हिंज और लॉकिंग तंत्र वास्तविक समुद्री भार के तहत विश्वसनीय रूप से प्रदर्शन करता है।
अपने डेक हार्डवेयर विनिर्देशों की समीक्षा करने या अपने अगले उत्पादन निर्माण के लिए कस्टम टूलींग आवश्यकताओं पर चर्चा करने के लिए आज ही हमारे इंजीनियरिंग विभाग से संपर्क करें।